Фрезерная обработка стали и исследование предела
Содержание
 Есть в металлообработке один соблазн, знакомый каждому, кто хоть раз стоял у станка с ЧПУ. Кажется, что быстрее значит лучше. Добавь оборотов, разгони шпиндель, и поверхность станет как зеркало, а план выполнится к обеду. Иногда так и есть.
А потом в какой-то момент фреза за несколько тысяч рублей начинает тихо умирать, и экономия на режиме оборачивается счетом за инструмент.
Где проходит эта граница? Осенью 2025 года в швейцарском журнале Frontiers in Mechanical Engineering вышла работа, которая отвечает на этот вопрос для очень конкретного и очень упрямого материала.
Ее авторы: Бахытжан Доненбаев и Асет Ракишев из Карагандинского технического университета имени Сагинова, Карибек Шеров, Сабит Магавин и Айбек Шеров из Казахского агротехнического университета имени Сейфуллина в Астане, а также Бахтиёр Мардонов и Лутфиддин Махмудов из Навоийского горно-технологического университета в Узбекистане.
«Хорошо поставленная задача уже наполовину решена». Чарльз Кеттеринг, изобретатель и руководитель исследований General Motors
Объект исследования и его свойства
Подопытный тут знакомый каждому, кто учил марки сталей по советским справочникам. Жаропрочная мартенситно-ферритная сталь 15Х12ВМФ. Из нее делают лопатки паровых турбин, детали электродных котлов, крепеж турбин, бандажи вращающихся цементных печей. Работа у нее такая: держать форму там, где все вокруг раскалено.
Химия у стали солидная:
- хром 11–13%, это основа жаропрочности и стойкости к окислению;
- вольфрам 0,7–1,1% и молибден 0,5–0,7% держат прочность при нагреве;
- ванадий 0,15–0,30% измельчает зерно;
- углерод 0,12–0,18%;
- твердость 229–269 по Бринеллю;
- теплопроводность всего 22 Вт/(м·К), примерно вдвое ниже, чем у обычной углеродистой стали.
Последняя цифра здесь ключевая. Низкая теплопроводность означает, что тепло от резания не уходит в заготовку, а копится прямо в зоне контакта, то есть на режущей кромке фрезы. Сталь, которую создали терпеть жар, сама же превращает обработку в пекло.
Методика подхода
Резали на вертикальном обрабатывающем центре V-Center P76 тайваньской компании Victor Taichung со стойкой FANUC 0i-MD. Заготовки были брусками 100 × 80 × 70 мм, зажатыми в тиски. Инструмент:
- цельная твердосплавная концевая фреза Kennametal MC089;
- диаметр 16 мм, четыре зуба, угол наклона спирали 50°;
- покрытие TiAlSiN (нитрид титана, алюминия и кремния), одно из самых термостойких покрытий для резания.
И самое смелое: никакой смазочно-охлаждающей жидкости. Сухое резание. Без СОЖ инструменту некуда сбросить тепло, поэтому такой подход обнажает правду о пределе режима.
Схема опыта была классической однофакторной: меняли один параметр, остальные держали постоянными. Каждый режим повторяли пять раз, шероховатость Ra мерили портативным профилометром TR100 по стандарту ISO 4287, по три замера на поверхность.
| Параметр | Диапазон | Скорость резания (расчет) |
| Частота вращения шпинделя | 2000–12 000 об/мин | около 100–600 м/мин |
| Минутная подача | 500, 1500, 2500, 3500, 4500 мм/мин | — |
| Глубина резания | 1, 2, 3, 4, 5 мм | — |
Скорость резания в последней колонке я пересчитал сам по диаметру фрезы, чтобы технологам было привычнее: окружная скорость кромки равна π × диаметр × обороты.
Параллельно авторы построили цифровую модель процесса в ANSYS Workbench с моделью материала Джонсона–Кука. Она описывает, как металл течет под нагрузкой с учетом скорости деформации и нагрева. Сетка доходила до 0,1 мм у режущей кромки, почти 2 миллиона элементов в заготовке и 3,7 миллиона в инструменте.
«Не потому, что дела трудны, мы не решаемся; они трудны потому, что мы не решаемся». Луций Анней Сенека
Результаты и цифры шероховатости
Что получилось на практике:
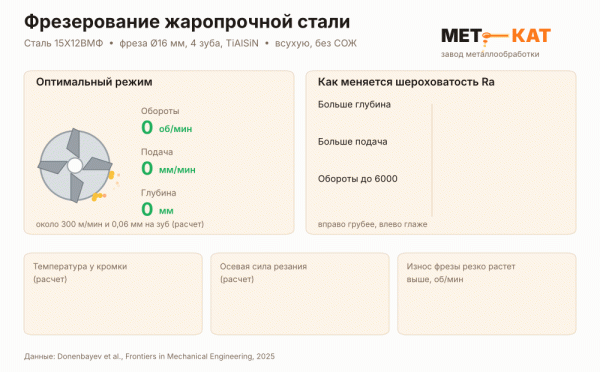
- рост оборотов до 6000 об/мин заметно сглаживает поверхность: шероховатость падала примерно с 3,2–5,0 мкм до 1,25–2,5 мкм;
- в целом рост оборотов снижал Ra до 18%;
- увеличение подачи с 500 до 4500 мм/мин при 6000 об/мин портило поверхность: Ra росла примерно с 1,0–1,8 до 3,3–6,5 мкм;
- в среднем повышение подачи ухудшало шероховатость на 25%, а увеличение глубины резания на 32%;
- разброс между образцами не превышал 5%, то есть результаты хорошо повторялись;
- выше 6000–7000 об/мин фреза начинала заметно изнашиваться, следы износа были видны уже на 6000.
Получается классическая вилка. Обороты помогают до определенного предела, а потом сами же уничтожают инструмент.
Тепловая нагрузка и цифровой двойник
Почему фреза сдается на высоких оборотах? Ответ дала модель:
| Показатель модели | Значение | Что это значит |
| Температура в зоне резания | около 291,5 °C | Тепло копится у кромки из-за низкой теплопроводности стали |
| Сила по оси X | до ±2500 Н | Боковая нагрузка, которая раскачивает фрезу |
| Сила по оси Y | до ±2000 Н | Нагрузка поперек подачи |
| Сила по оси Z | до +7500 Н | Самая большая нагрузка, она тянет фрезу из патрона вдоль оси |
Почти 300 градусов на сухом резании означают, что покрытие и твердый сплав работают на износ. Чем выше обороты, тем чаще каждый зуб врезается в металл и тем меньше у него времени остыть между ударами. Отсюда ускоренный износ.
Справедливости ради, у работы есть слабые места, и о них стоит знать:
- износ фрезы оценивали визуально, без замера ширины фаски износа;
- силы и температура получены только расчетом, в эксперименте их не мерили;
- однофакторная схема не ловит взаимное влияние параметров;
- константы модели Джонсона–Кука взяты из литературы, а не подобраны именно для этой стали;
- в тексте есть небольшие нестыковки, например, в одном месте сравнивают 3000 и 6000 об/мин, в другом 4000 и 6000.
Это не перечеркивает выводы, но делает их ориентиром, а не готовым рецептом из паспорта станка.
«Семь раз отмерь, один раз отрежь». Русская пословица, главный закон любого цеха
Практические рекомендации по данным исследования
Оптимальный режим для 15Х12ВМФ на сухом резании фрезой диаметром 16 мм авторы назвали такой:
- частота вращения 6000 об/мин (это около 300 м/мин скорости резания);
- минутная подача 1500 мм/мин (по моему пересчету примерно 0,06 мм на зуб);
- глубина резания 2 мм.
Что из этого следует для практики:
- обороты повышать выгодно только до порога, после которого износ инструмента съедает выигрыш в качестве;
- подача влияет на шероховатость сильнее, чем кажется, поэтому для чистовых проходов ее лучше снижать;
- большая глубина резания портит поверхность сильнее всего, так что черновую и чистовую обработку разумно разделять;
- при сухом резании жаропрочных сталей тепло главный враг, и термостойкое покрытие вроде TiAlSiN здесь не роскошь;
- найденный режим это компромисс между гладкостью поверхности и производительностью, а не абсолютный максимум ни того, ни другого.
Подбирать такие режимы с нуля под каждую деталь долго и дорого: сталь упрямая, инструмент недешевый, а каждая сломанная фреза отражается в счете.
Поэтому сложные детали из жаропрочных и легированных сталей разумно отдавать туда, где режимы уже отработаны на реальном оборудовании. Например, о том, какие детали делают фрезеровкой с ЧПУ и из каких материалов, подробно рассказано в компании металлообработки Мет Кат: https://www.lazernaya-rezka.com/frezernaya-obrabotka.html
Ответы на самые острые вопросы
Почему после фрезерования поверхность шероховатая, хотя станок новый?
Чаще всего виноват режим, а не станок. В исследовании подача и глубина резания ухудшали шероховатость на 25% и 32% соответственно. Слишком большая подача оставляет на металле глубокие следы каждого зуба.
Значит, чем выше обороты, тем лучше?
Только до определенного предела. Для 15Х12ВМФ поверхность улучшалась до 6000 об/мин, а дальше фреза начинала быстро изнашиваться из-за перегрева. Выигрыш в чистоте поверхности съедается стоимостью инструмента.
Почему жаропрочную сталь так тяжело обрабатывать?
У нее низкая теплопроводность, около 22 Вт/(м·К). Тепло не уходит в заготовку, а копится на режущей кромке. Плюс легирующие элементы, хром, вольфрам и молибден, делают сталь прочной даже при нагреве, поэтому она сопротивляется резанию до последнего.
Можно ли резать такую сталь без охлаждения?
В исследовании резали всухую, и это сработало при умеренных оборотах. Но температура у кромки доходила до 290 °C, а на высоких оборотах износ резко ускорялся. Сухое резание возможно, но требует термостойкого покрытия и аккуратного режима.
Подойдет ли этот режим для моей детали? Как отправная точка да, как готовый рецепт нет. Режим найден для конкретной фрезы диаметром 16 мм, конкретного станка и сухого резания. Другой инструмент, другая жесткость системы или подача СОЖ сдвинут оптимум.
Что показало исследование
Казахстанские и узбекские инженеры показали простую вещь, которую цех знает интуитивно, но редко меряет: у скорости есть цена. До 6000 оборотов фреза работает на вас, после начинает работать против.
Жаропрочная сталь, созданная, чтобы держать жар турбин, отыгрывается на инструменте тем же самым жаром. И единственный способ выиграть этот спор не грубая сила, а точный режим.
Источники
Donenbayev B., Sherov K., Mardonov B., Makhmudov L., Magavin S., Rakishev A., Sherov A. Research and modelling of the high-speed milling process of heat-resistant high-alloy steel. Frontiers in Mechanical Engineering, 11, 1680007, 2025.
ISO 4287. Geometrical Product Specifications (GPS). Surface texture: Profile method. Terms, definitions and surface texture parameters.
Johnson G.R., Cook W.H. A constitutive model and data for metals subjected to large strains, high strain rates and high temperatures. Proceedings of the 7th International Symposium on Ballistics, The Hague, 1983.
Популярные статьи


Рынок встраиваемых конструкций: прогноз до 2032 года и тенденции
Тенденции и перспективы рынка встраиваемых конструкций В последние годы рынок встраиваемых конструкций переживает значительные изменения, обусловленные растущей осведомленностью о ...

Как ухаживать за монстерой: советы по уходу и размножению
Универсальный гид по уходу за монстерой: секреты, советы и технические детали Монстера, это экзотическое тропическое растение, завоевало популярность в интерьере благодаря своей ве...

Выкуп битых авто в Екатеринбурге
Понятно, что даже самый опытный автомобилист не застрахован от несчастного случая на дороге. Хорошо, когда инцидент происходит без жертв, травм и других ужасных последствий. Однако...